НОВОСТИ И СОБЫТИЯ
Aogang Machinery Co., Ltd.
Aogang Machinery Co., Ltd.
Sep. 10, 2026
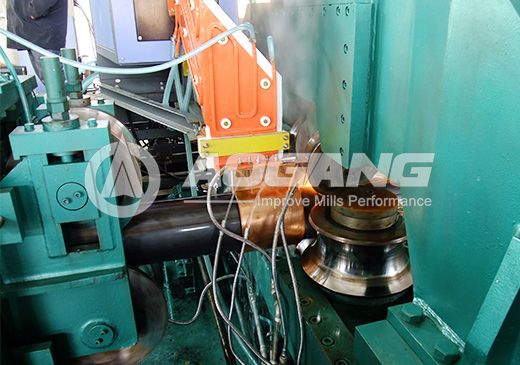
Сварочный цех является ключевой частьютрубного стана для производства ВПВ. После того как стальной ленте постепенно придается трубчатая форма, ее края нагреваются и соединяются высокочастотной сваркой, образуя сплошную сварную трубу.
Стабильная сварка зависит не только от высокочастотного сварщика. Импеданс, прижимные ролики, состояние кромок полосы, мощность сварки, скорость производства и система охлаждения - все это влияет на процесс сварки и конечное качество труб.
В этом руководстве описаны основные компоненты сварочного цеха трубного стана, принцип работы высокочастотной сварки и ключевые факторы, влияющие на качество сварки ВПВ.
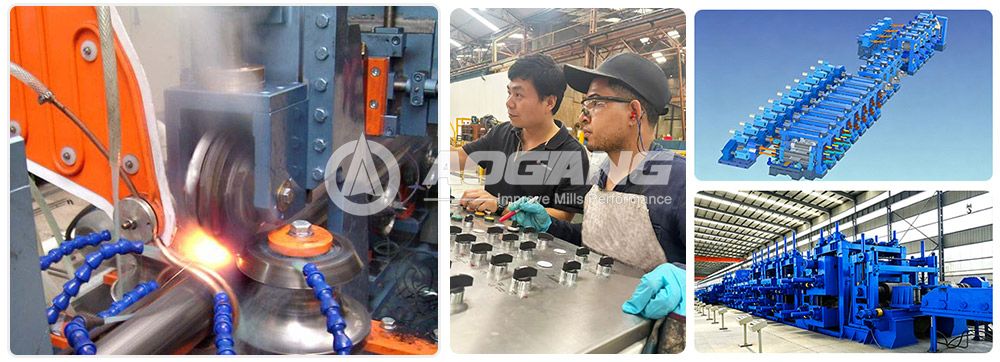
Сварочный участок расположен после формовочного участка трубного стана ВПВ. Когда сформованная полоса приближается к месту сварки, ее края сближаются.
Высокочастотная электрическая энергия нагревает кромки, и обжимные ролики затем прикладывают давление, чтобы соединить их в непрерывный продольный сварной шов.
Типичная сварочная секция может включать:
Аппарат для высокочастотной сварки
Импедер
Индукционную катушку или контактную систему
Обжимные ролики
Систему охлаждения
Оборудование для удаления сварных швов
Систему контроля параметров сварки
Точная конфигурация зависит от диаметра трубы, толщины стенки, марки стали, скорости производства и требуемого качества продукции.
При высокочастотной сварке используется высокочастотная электрическая энергия для нагрева кромок формуемой стальной полосы.
Основной процесс заключается в:
Стальная полоса проходит через формовочную секцию.
Формовочные валки постепенно формуют из полосы трубчатый профиль.
Две кромки полосы приближаются к точке сварки.
Высокочастотный ток нагревает кромки.
Обжимные валки соединяют нагретые кромки под давлением.
Кромки соединяются непрерывным сварным швом.
Излишки сварного шва могут быть удалены в соответствии с требованиями к изделию.
Сварная труба продолжается до размеров и финишной обработки.
Цель высокочастотной сварки - сконцентрировать нагрев вокруг кромок полосы, а не нагревать всю трубу целиком. Это обеспечивает непрерывное и эффективное производство труб на относительно высоких скоростях.
Высокочастотный сварочный аппарат подает высокочастотную электрическую энергию, необходимую для нагрева кромок полосы перед их соединением.
Требуемая система сварки зависит от нескольких производственных факторов, в том числе:
Диаметр трубы
Толщина стенки
Марка стали
Скорость производства
Свойства материала
Требуемая производительность
Поэтому аппарат для высокочастотной сварки следует подбирать в соответствии с комплектацией Линии трубных станов, а не выбирать самостоятельно.
Импеданс устанавливается внутри сформованной трубы рядом с местом сварки. Это помогает регулировать направление тока высокой частоты и концентрировать электрическую энергию вокруг кромок ленты.
Правильное расположение импедера важно для эффективности и стабильности сварки. На его производительность могут влиять диаметр трубы, толщина стенки, материал, условия сварки и охлаждение.
Поскольку импедер работает вблизи зоны сварки, для непрерывного производства также важно достаточное охлаждение.
Прижимные валки прикладывают механическое давление для соединения краев нагретой полосы.
Высокочастотная энергия обеспечивает необходимый нагрев, в то время как прижимные валки создают давление, необходимое для завершения процесса соединения.
Необходимо правильно подобрать режимы нагрева и обжатия. Неправильные настройки могут привести к нестабильности сварного шва, появлению чрезмерного сварного шва или недостаточному соединению.
После сварки вдоль линии сварного шва может образоваться излишек материала. В зависимости от области применения трубы и требований к поверхности, для достижения требуемой чистовой отделки может быть использовано внешнее удаление сварного шва.
Конфигурацию удаления сварного шва следует выбирать в соответствии с окончательной спецификацией трубы и требованиями к последующей обработке.
Для обеспечения стабильного качества сварки необходимо обеспечить надлежащее соответствие электрических, механических характеристик и характеристик материала.
Мощность высокочастотной сварки должна соответствовать материалу, толщине стенки и скорости производства.
Недостаточная мощность может привести к недостаточному нагреву, а избыточная - к перегреву и нежелательным последствиям в зоне сварки.
Скорость производства влияет на время, необходимое для нагрева кромок ленты.
При увеличении скорости производства сварочная система должна обеспечивать достаточное количество энергии для поддержания надлежащего режима нагрева в месте сварки.
Для стабильной сварки важны чистые и ровные кромки полосы.
Загрязнение поверхности, дефекты кромок или изменение размеров могут повлиять на процесс сварки. Хорошее качество подаваемого материала помогает снизить вариативность процесса.
Прижимные ролики должны обеспечивать соответствующее давление для соединения нагретых кромок.
Правильное давление зависит от материала, толщины стенок и условий сварки. Электрический нагрев и механическое давление следует рассматривать вместе, а не регулировать по отдельности.
Импедер должен находиться в подходящем положении относительно точки сварки. В процессе непрерывного производства следует также следить за состоянием его охлаждения.
Неправильное расположение или недостаточное охлаждение могут повлиять на стабильность сварки и срок службы компонентов.
Слабый сварной шов может быть связан с неподходящей мощностью сварки, чрезмерной скоростью изготовления, плохим состоянием кромок полосы или недостаточным давлением прижима.
Перед изменением отдельных параметров следует проверить весь процесс сварки.
Чрезмерный нагрев может возникнуть, если условия сварки не соответствуют материалу, толщине стенки или скорости производства.
Это может привести к образованию избыточного сварного шва или к возникновению нежелательных условий в зоне сварки.
Нестабильность сварки может быть вызвана колебаниями мощности сварки, несогласованными кромками полосы, проблемами при формовании, неправильным расположением сварочного аппарата или неподходящими технологическими параметрами.
Стабильная подача полосы и согласованные условия формования и сварки могут помочь устранить эти проблемы.
Чрезмерный сварной шов может возникнуть, если условия нагрева и обжатия не сбалансированы должным образом.
Операторам следует одновременно проверять параметры сварки, условия формовки и настройку обжимного валика.
Контроль качества сварки начинается до того, как лента достигнет точки сварки.
Поступающая полоса должна соответствовать требуемой марке стали, толщине, ширине и состоянию поверхности.
Однородное сырье помогает поддерживать стабильные производственные условия.
Формовочная секция должна плавно направлять полосу к месту сварки.
Неправильная формовка может привести к изменению положения и угла наклона кромок полосы, что сделает процесс сварки менее стабильным.
Во время производства необходимо контролировать мощность сварки, скорость изготовления и другие соответствующие условия процесса.
Поддержание этих параметров в соответствующем рабочем диапазоне помогает поддерживать стабильное качество сварки.
Системувысокочастотной сварки, импедер, прижимные ролики и систему охлаждения следует регулярно проверять в соответствии с процедурами эксплуатации и технического обслуживания машины.
Раннее выявление ненормальных условий может помочь сократить перерывы в производстве.
В зависимости от области применения и применимых стандартов для готовых труб может потребоваться проверка размеров, поверхности, механического или иного качества.
Метод проверки следует выбирать в соответствии с требованиями к конечному продукту.
При выборе системы высокочастотной сварки производителям следует сначала определить предполагаемый ассортимент продукции.
Важная информация включает в себя:
Диаметр трубы
Толщину стенки
Марку стали
форму трубы
Скорость производства
Требуемую производительность
Область применения продукта
Применимые стандарты
Затем необходимо подобрать аппарат для высокочастотной сварки, импедер и сопутствующие компоненты в соответствии с конфигурацией трубного стана.
Сварочная система, предназначенная для высокоскоростного производства тонкостенных труб, может отличаться от системы, предназначенной для изготовления конструкционных труб с более толстыми стенками. Индивидуальная конфигурация может помочь обеспечить соответствие сварочного цеха фактическим производственным требованиям.
Сварочный цех напрямую влияет на непрерывность и качество производства труб из ВПВ.
Правильно настроенная сварочная система может помочь добиться:
Стабильного непрерывного производства
Стабильного качества сварки
Подходящих скоростей производства
Эффективное использование энергии
Сокращение перерывов в производстве
Упрощение контроля процесса
Стабильное качество готовых труб
Однако эффективность сварки также зависит от стабильности формования, состояния сырья, рабочих параметров и технического обслуживания.
По этой причине сварочный участок следует проектировать как часть интегрированноготрубного стана вместо того, чтобы рассматриваться как независимая машина.
Решения для трубных мельниц, разработанные по индивидуальному заказу для ваших производственных нужд